|
제품 상세 정보:
|
| 절단 공정: | 5축 연마재 워터젯, 냉간 절단 | 프로파일 공차: | ± 0.2mm |
|---|---|---|---|
| 홀 위치 허용한도: | ± 0.1mm | 가장자리 조건: | 버 프리, Ra 3.2 |
| 최대 공백 크기: | 1300x3000mm | 점검: | 배치당 CMM 초도품 보고서 |
| 강조하다: | 워터젯 컷 리드 인서트,CT 도어 리드 패널,정밀 납 시트 가공 |
||
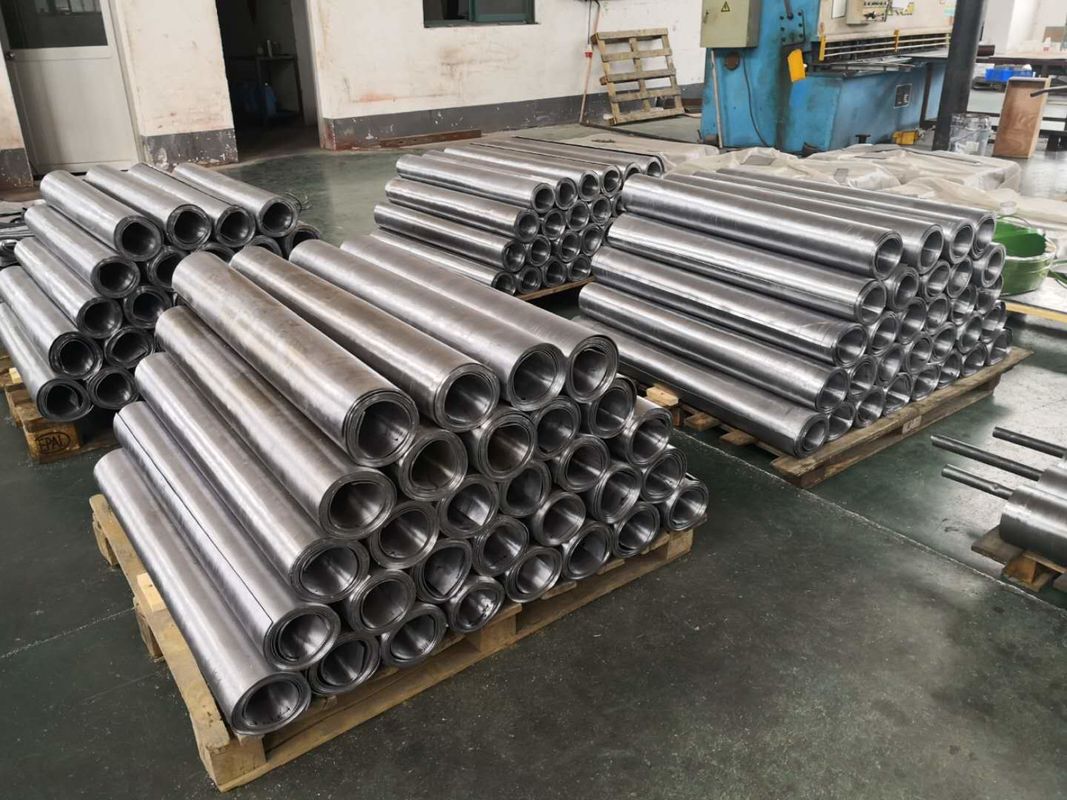
정밀 워터젯 절단 납 시트 인서트가 납을 녹이지 않고 절단하는 5축 연마 워터젯 기계에서 생산됩니다. 전단 또는 레이저 절단과 달리 연마 제트는 침식으로 재료를 제거하므로 열 영향이 없고, 재결정화된 가장자리도 없으며, 절단면을 따라 산화물 스미어도 없습니다. 그 결과 첫 번째 패널과 500번째 패널 모두 동일한 방식으로 조립 라인에서 수작업 파일링 없이 도어 프레임, 콜리메이터 하우징 또는 유리 주변에 맞는 인서트가 만들어집니다.
모든 작업은 고객 도면 또는 스텝 파일에서 시작됩니다. 당사의 프로그래머는 전체 납 시트에서 스크랩을 8% 미만으로 유지하기 위해 부품을 네스팅한 다음, 1mm에서 20mm까지 동일한 공차 범위로 절단합니다. 구멍, 슬롯, 반지름, 계단 프로파일 및 납 유리 홈은 모두 한 번의 작업으로 생산될 수 있으며, 이는 2차 가공 및 부드러운 납을 작업 센터 간에 이동하는 데 따르는 취급 위험을 제거합니다. 납은 부드럽고 쉽게 흠집이 나므로 블랭크는 패딩 테이블에서 취급되며 완성된 부품은 절단 셀을 떠나기 전에 개별적으로 포장됩니다.
주요 특징| 매개변수 | 사양 |
|---|---|
| 절단 공정 | 5축 연마 워터젯, 냉간 절단 |
| 프로파일 공차 | ± 0.2 mm |
| 구멍 및 슬롯 위치 | ± 0.1 mm |
| 가장자리 조건 | 버 없음, Ra 3.2, 열 영향 없음 |
| 재료 두께 | 1 - 20 mm |
| 최대 블랭크 크기 | 1300 x 3000 mm |
| 납 순도 | ≥ 99.99 % |
| 절단 유체 | 공정 용수만, 오일 프리 |
| 네스팅 효율성 | 표준 레이아웃에서 스크랩 8% 미만 유지 |
| 검사 | CMM 첫 번째 샘플 보고서, 배치당 치수 기록 |
이 인서트는 벽에 걸리는 것이 아니라 가공된 조립품에 맞는 납 부품이 필요한 모든 곳에 사용됩니다. 일반적인 부품으로는 CT 및 DR 도어 코어, 납 유리 창문 주변, 콜리메이터 조리개 플레이트, 감지기 하우징 개스킷 및 산업용 방사선 촬영 캐비닛용 차폐 블록이 있습니다. 형상이 현장에서 접는 것이 아니라 도면에 따라 절단되므로 설치 시간이 단축되고 완성된 조립품은 병원 프로젝트에서 방마다 일관된 모양을 유지합니다.
동일한 공정이 레트로핏 작업에도 적합합니다. 도면이 없는 경우 기존 부품 스캔에서 교체 인서트를 절단한 다음 원래 납 등가물과 구멍 패턴을 일치시켜 도어 하드웨어가 바로 다시 볼트로 고정되도록 할 수 있습니다.
포장 및 품질 보증각 인서트는 폐쇄 셀 폼으로 포장되고 합판 케이스에 쌓이며 모든 중요 치수를 도면과 비교한 치수 검사 보고서와 함께 배송됩니다. 소량 배송은 항공 특송으로 운송되며, 병원 프로젝트용 전체 세트는 팔레트에 포장되어 설치 순서대로 현장에 배달될 수 있습니다.
품질 관리는 GB/T 19001-2016을 따르며, 공장은 방사선 차폐 제품에 대한 CE 인증을 보유하고 있습니다. 첫 번째 샘플 검사는 모든 신규 부품 번호에 대해 의무적이며, 각 생산 배치에서 샘플이 24개월 동안 보관됩니다. 치수가 합의된 공차를 벗어나면 배치 전에 당사 비용으로 재절단한 후 포장됩니다.
담당자: Mr. Joseph
전화 번호: 15961556190
팩스: 86-510-8781-6996